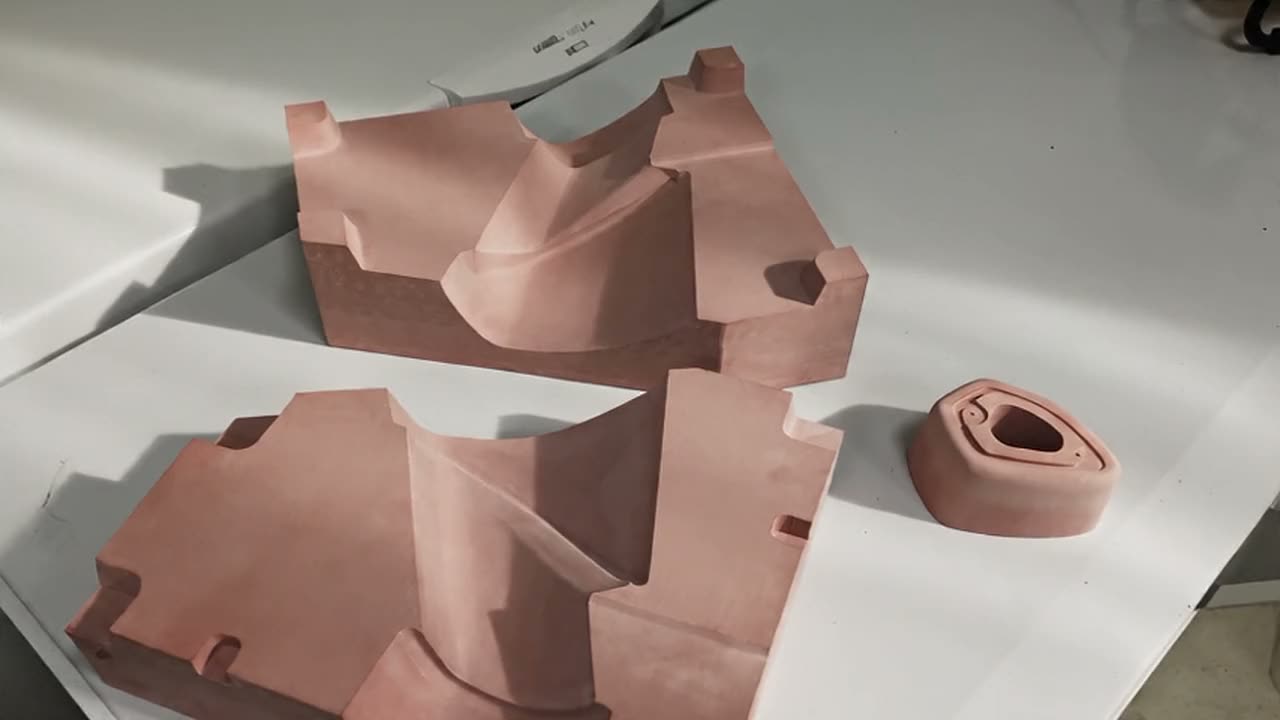
 01 · Moule
Nous usinons le moule et le contrôlons.
En tooling board, aluminium, fonte, fibre de verre ou fibre de carbone, avec inserts lorsque la géométrie l’exige. Nous le contrôlons avec FARO avant la stratification.

Nous développons et fabriquons des composants en matériaux composites : nous usinons le moule, le contrôlons, stratifions la pièce et la mesurons à nouveau. Des pièces à haute résistance et au poids optimisé, y compris dans des géométries très complexes.
Nous fabriquons des orthèses et des supports externes sur mesure — genouillères, supports lombaires et dorsaux, attelles —, plus légers, plus fins et plus résistants que les modèles conventionnels.
Nous partons d’un scan 3D ou du moulage réalisé par l’orthopédiste-orthésiste, et travaillons pour les professionnels et les fabricants du secteur.
Parlez-nous de votre projetRigidité maximale pour un poids minimal, en tissu sergé (twill), taffetas ou unidirectionnel.
Résistance aux chocs et à l’abrasion, et excellente tenue aux attaques acides.
L’option économique pour les carénages, les capotages et les moules.
Des résines adaptées aux exigences thermiques et mécaniques de chaque projet.
Nous développons nos propres systèmes pour obtenir des pièces creuses et aux géométries complexes.
01 · MouleEn tooling board, aluminium, fonte, fibre de verre ou fibre de carbone, avec inserts lorsque la géométrie l’exige. Nous le contrôlons avec FARO avant la stratification.
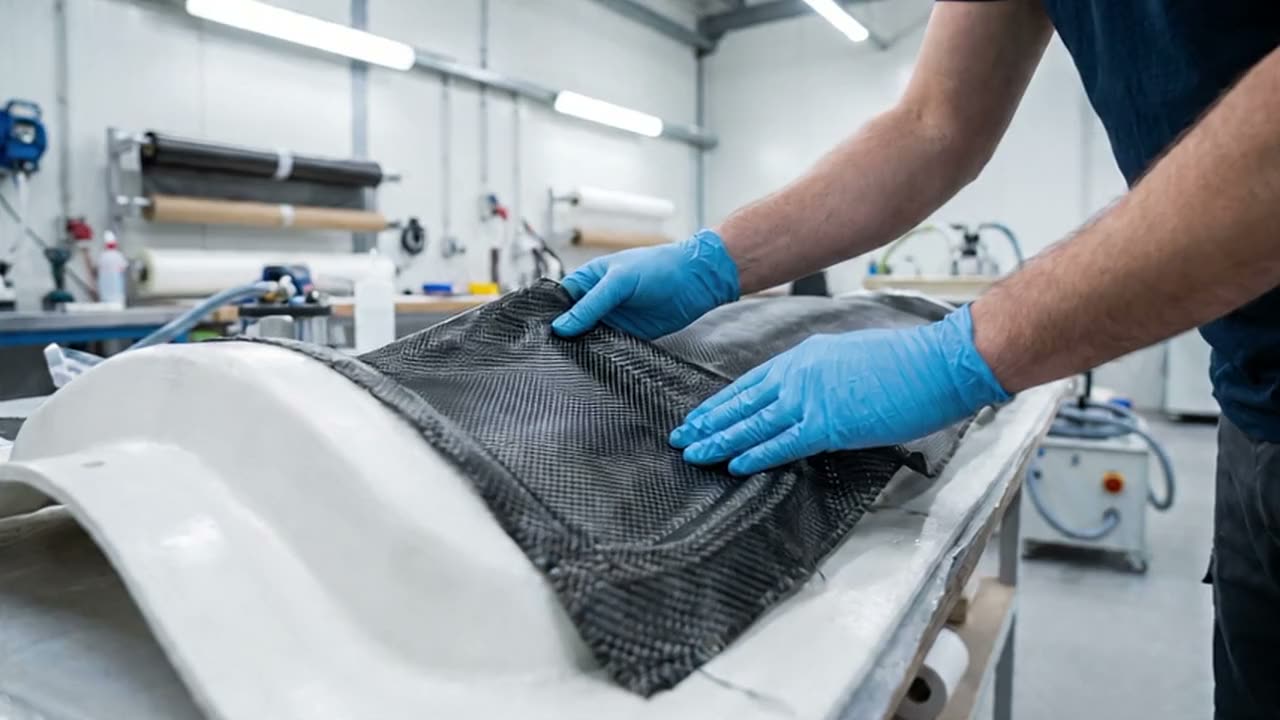 02 · Stratification
Moulage au contact, infusion, RTM ou prépreg hors autoclave (OOA), selon la finition, l’usage et le nombre d’unités.
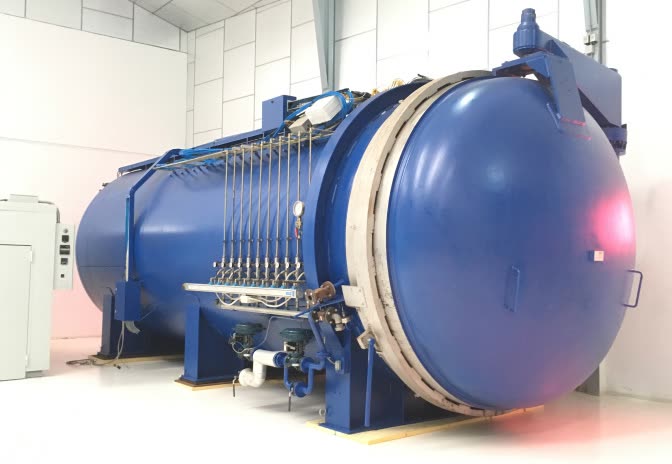 03 · Polymérisation
Nous polymérisons en étuve jusqu’à 200 °C. L’autoclave est en cours de mise en service et nous l’activons lorsqu’un projet l’exige.
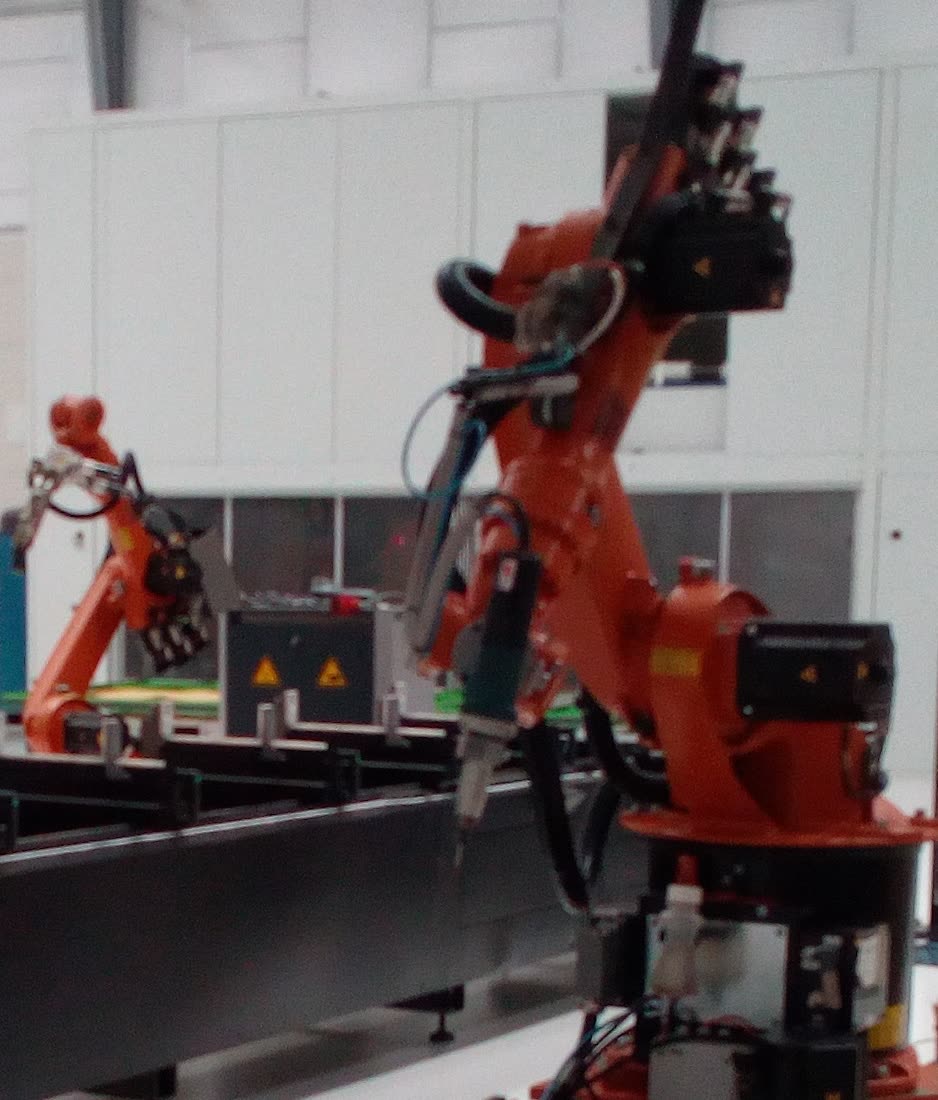 04 · Détourage
Deux robots 6 axes, dont un sur axe linéaire de 7 m, et des centres d’usinage 5 axes.
 05 · Finition et contrôle
Cabine de peinture pressurisée de 60 m² et contrôle dimensionnel final avec FARO : la pièce part avec ses cotes garanties.
En cours de mise en service : nous l’activons sur projet pour des pièces de qualité aéronautique.
Salle blanche climatisée (207 m³) pour la stratification de prépreg et la métrologie.
Enroulement filamentaire jusqu’à 4 m de diamètre et 12 m de longueur.
Moulage par transfert de résine et presses à plateaux chauffants.
Conservation des préimprégnés à basse température jusqu’à leur utilisation.
Autoclave de 3 × 8 m en cours de mise en service, disponible sur projet ; aujourd'hui, nous cuisons le préimprégné en étuve.
TechnologiesQualité préimprégné, moules et cycles plus économiques, cuisson en étuve.
TechnologiesGrandes pièces avec un bon rapport fibre/résine, sans préimprégné.
TechnologiesMoule fermé, deux faces finies et répétabilité en série.
TechnologiesPrototypes, pièces uniques et géométries complexes.
TechnologiesFibre coupée, avec un veinage unique sur chaque pièce.
TechnologiesTubes, arbres et cylindres jusqu'à Ø 4 m et 12 m de longueur.
TechnologiesRobots KUKA et 5 axes jusqu'à 8 m pour détourer et percer les composites.
TechnologiesMoules et maquettes jusqu'à 8 × 3 × 2 m, mesurés avant livraison.
Orthèses et supports en carbone sur mesure pour orthoprothésistes.
SecteursPièces apparentes et structurelles, moules et maquettes grand format.
SecteursPréimprégné, outillages et métrologie pour l'aéronautique.
SecteursFuselages, bras et carénages légers, du prototype à la série.
SecteursPoutres, rouleaux et composants légers pour machines.
SecteursComposants légers pour articles de sport, du prototype à la série.
SecteursMoules RTM, composites et usinage en toute confidentialité.
Nous étudions votre projet avec le même soin que vous avez mis à le concevoir, puis nous vous adressons une proposition claire : procédé, délai et prix. Vous ne disposez que de la pièce physique ? Nous la scannons et partons de là.
Tout dépend de la finition, de l’usage de la pièce et du nombre d’unités. Nous pratiquons le moulage au contact, l’infusion, le RTM et le prépreg hors autoclave, et nous définissons le procédé avec vous selon l’application.
Oui. Nous concevons et usinons le moule dans notre usine, en tooling board, aluminium, fonte, fibre de verre ou fibre de carbone.
Nous polymérisons en étuve de 4 × 2 × 1,8 m jusqu’à 200 °C. Pour des pièces plus grandes, notre autoclave de 3 × 8 m est en cours de mise en service et nous l’activons lorsqu’un projet l’exige.