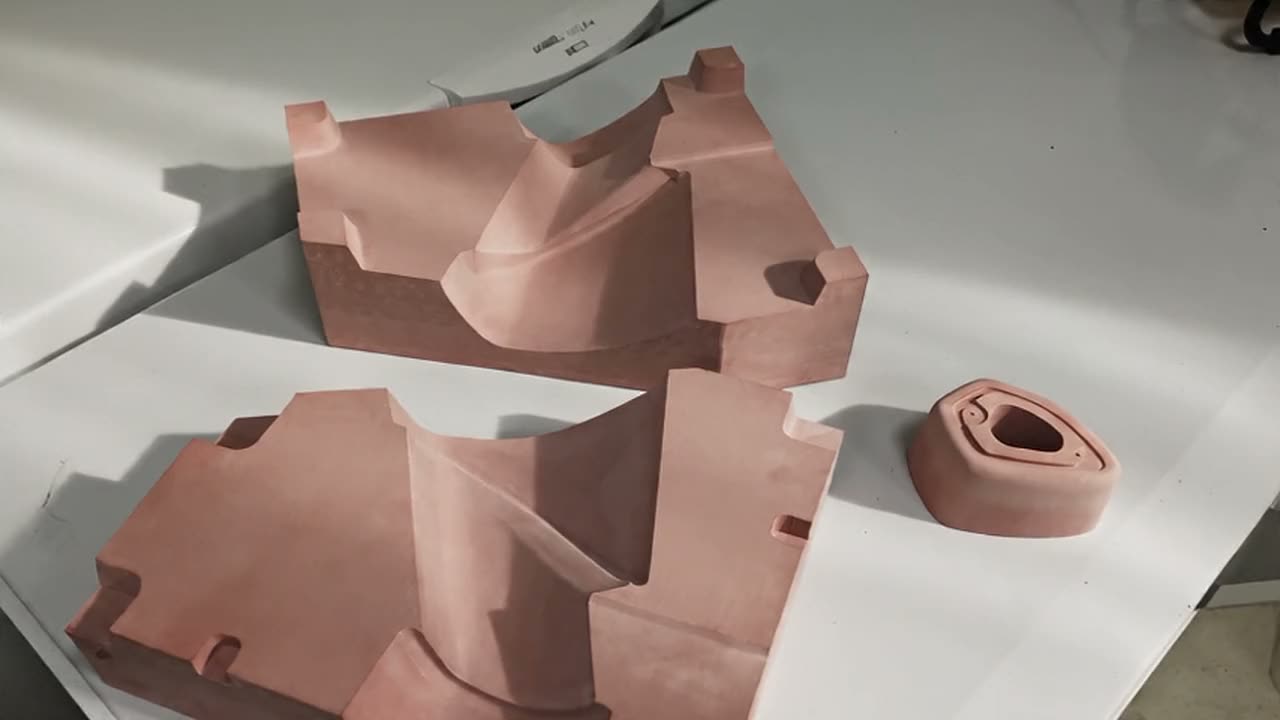
 01 · Form
Wir fräsen die Form und vermessen sie.
Aus Tooling Board, Aluminium, Guss, Glasfaser oder Kohlefaser, mit Einsätzen, wenn die Geometrie es erfordert. Vor dem Laminieren prüfen wir sie mit FARO.

Wir entwickeln und fertigen Bauteile aus Faserverbundwerkstoffen in Ibi, Spanien: Wir fräsen die Form, vermessen sie, laminieren das Bauteil und messen es erneut. Hochfeste Bauteile mit optimalem Gewicht, auch bei sehr komplexen Geometrien.
Wir fertigen maßgeschneiderte Orthesen und externe Stützen – Knieorthesen, Lenden- und Rückenstützen, Schienen –, die leichter, dünner und belastbarer sind als herkömmliche Lösungen.
Ausgangspunkt ist ein 3D-Scan oder das Modell des Orthopädietechnikers. Wir arbeiten für Fachbetriebe und Hersteller der Branche.
Erzählen Sie uns von Ihrem ProjektHöchste Steifigkeit bei minimalem Gewicht, als Twill-, Leinwand- oder unidirektionales Gewebe.
Geschnittene Fasern mit einer Maserung, die jedes Bauteil einzigartig macht. Zum Projekt
Schlag- und abriebfest, mit hoher Beständigkeit gegen Säuren.
Die wirtschaftliche Wahl für Verkleidungen, Gehäuse und Formen.
Harzsysteme, abgestimmt auf die thermischen und mechanischen Anforderungen jedes Projekts.
Wir entwickeln eigene Verfahren für Hohlbauteile und komplexe Geometrien.
01 · FormAus Tooling Board, Aluminium, Guss, Glasfaser oder Kohlefaser, mit Einsätzen, wenn die Geometrie es erfordert. Vor dem Laminieren prüfen wir sie mit FARO.
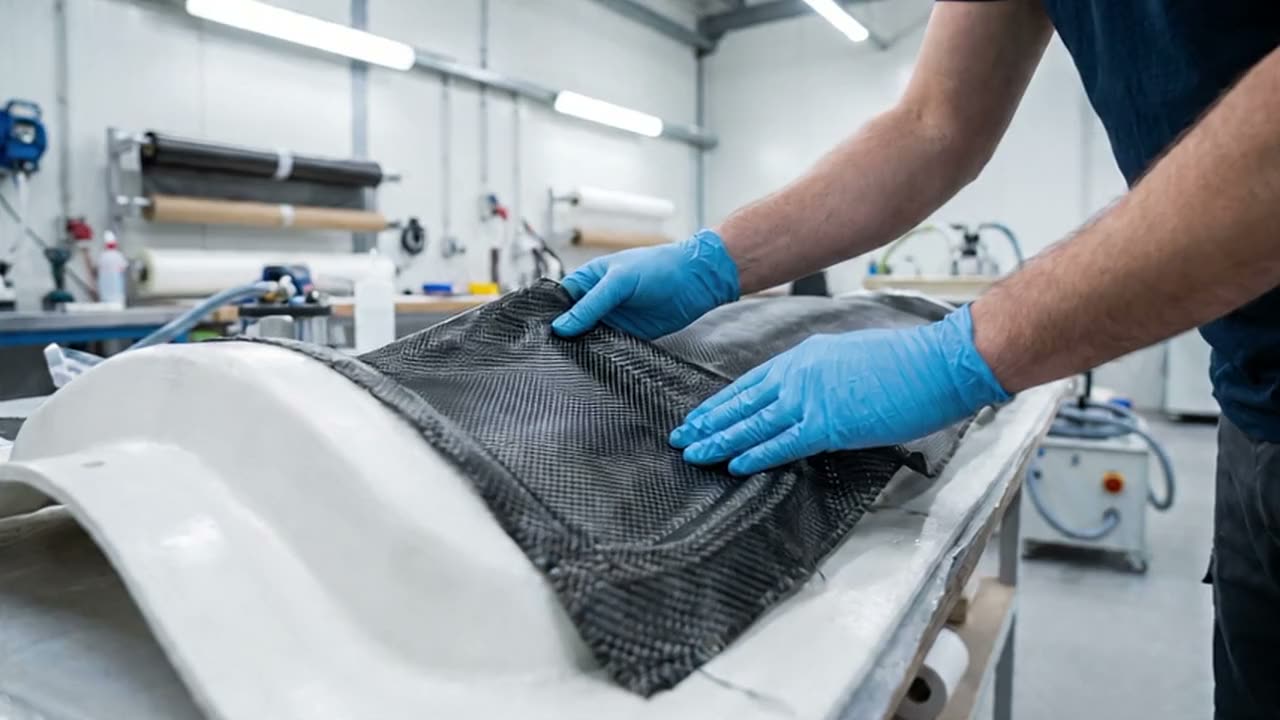 02 · Laminieren
Handlaminieren, Infusion, RTM oder Prepreg außerhalb des Autoklavs (OOA) – je nach Oberfläche, Einsatz und Stückzahl.
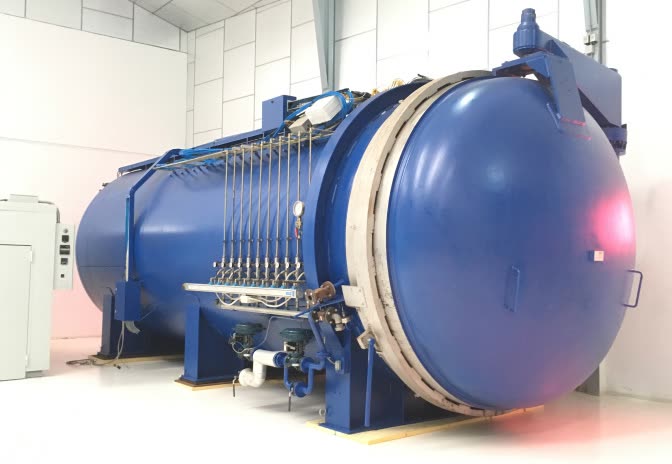 03 · Aushärten
Wir härten im Ofen bis 200 °C aus. Der Autoklav befindet sich in der Inbetriebnahme, und wir aktivieren ihn, wenn ein Projekt es erfordert.
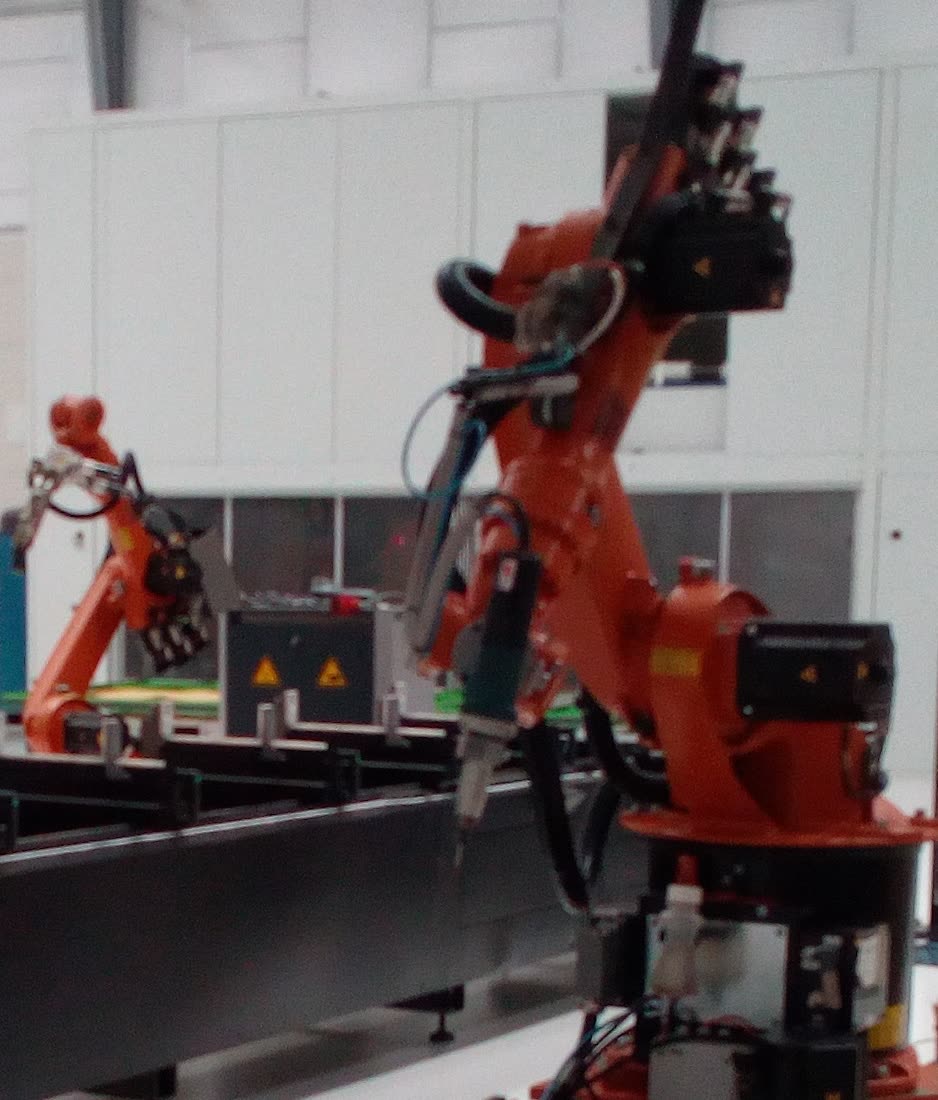 04 · Besäumen
Zwei 6-Achs-Roboter, einer davon auf einer 7-m-Linearachse, sowie 5-Achs-Bearbeitungszentren.
 05 · Finish und Messung
Überdruck-Lackierkabine mit 60 m² und abschließende Maßprüfung mit FARO: Das Bauteil verlässt das Werk mit gesicherten Maßen.
In Inbetriebnahme: Wir aktivieren ihn projektbezogen für Bauteile in Luftfahrtqualität.
Klimatisierter Reinraum (207 m³) für Prepreg-Laminierung und Messtechnik.
Filament Winding bis 4 m Durchmesser und 12 m Länge.
Harzinjektionsverfahren (RTM) und Heizplattenpressen.
Lagerung der Prepregs bei niedriger Temperatur bis zur Verarbeitung.
Autoklav 3 × 8 m in Inbetriebnahme, projektbezogen verfügbar; derzeit härten wir Prepreg im Ofen aus.
TechnologienPrepreg-Qualität mit günstigeren Formen und Zyklen, im Ofen ausgehärtet.
TechnologienGroße Bauteile mit gutem Faser-Harz-Verhältnis, ohne Prepreg.
TechnologienGeschlossene Form, zwei Sichtseiten und Wiederholgenauigkeit in Serie.
TechnologienPrototypen, Einzelteile und komplexe Geometrien.
TechnologienGeschnittene Fasern mit einer Maserung, die bei jedem Bauteil einzigartig ist.
TechnologienRohre, Wellen und Zylinder bis Ø 4 m und 12 m Länge.
TechnologienKUKA-Roboter und 5-Achs-Zentren bis 8 m zum Besäumen und Bohren von Faserverbund.
TechnologienFormen und Modelle bis 8 × 3 × 2 m, vor der Auslieferung vermessen.
Orthesen und Stützen aus Carbon nach Maß für Orthopädietechniker.
BranchenSicht- und Strukturbauteile, großformatige Formen und Modelle.
BranchenPrepreg, Vorrichtungen und Messtechnik für die Luftfahrt.
BranchenLeichte Rümpfe, Arme und Verkleidungen, vom Prototyp bis zur Serie.
BranchenTräger, Walzen und leichte Komponenten für Maschinen.
BranchenLeichte Komponenten für Sportartikel, vom Prototyp bis zur Serie.
BranchenRTM-Formen, Faserverbund und Bearbeitung, absolut vertraulich.
Wir prüfen Ihr Projekt mit derselben Sorgfalt, mit der Sie es konstruiert haben, und senden Ihnen einen klaren Vorschlag zu Verfahren, Lieferzeit und Preis. Sie haben nur das physische Bauteil? Dann scannen wir es und arbeiten von dort aus weiter.
Das hängt von der Oberfläche, dem Einsatzzweck und der Stückzahl ab. Wir arbeiten mit Handlaminieren, Infusion, RTM und Prepreg außerhalb des Autoklavs und legen das Verfahren gemeinsam mit Ihnen passend zur Anwendung fest.
Ja. Wir konstruieren und fräsen die Form in unserem Werk – aus Tooling Board, Aluminium, Guss, Glasfaser oder Kohlefaser.
Wir härten im Ofen mit 4 × 2 × 1,8 m bis 200 °C aus. Für größere Bauteile befindet sich unser Autoklav mit 3 × 8 m in der Inbetriebnahme; wir aktivieren ihn, wenn ein Projekt es erfordert.