
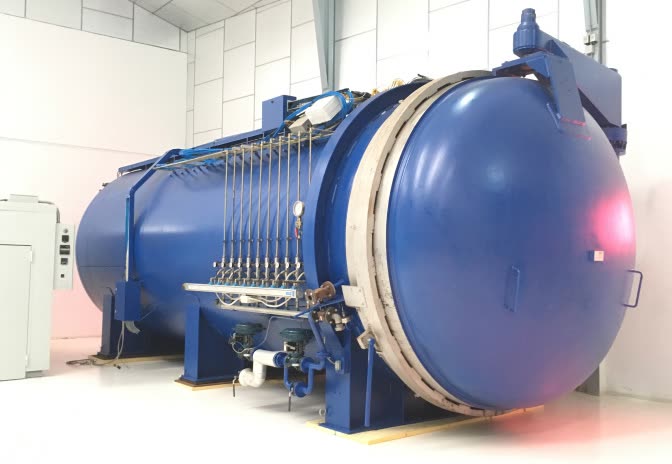
Prepreg und Aushärtung im Autoklav 3 × 8 m.
Das Verfahren für höchste Qualität bei Faserverbundbauteilen: harzvorimprägnierte Gewebe (Prepregs), im Reinraum laminiert, unter Vakuum kompaktiert und unter Druck und Temperatur ausgehärtet. Unser Autoklav mit 3 × 8 m befindet sich in der Inbetriebnahme: Wir aktivieren ihn, wenn ein Projekt es erfordert. Bis dahin härten wir Prepregs außerhalb des Autoklavs (OOA) im Ofen mit 4 × 2 × 1,8 m bis 200 °C aus.
Wenn das Bauteil nicht versagen darf.
Die Autoklav-Aushärtung erreicht den höchsten Faservolumengehalt und die geringste Porosität aller Laminierverfahren. Sie ist die Referenz in der Luftfahrt, im Motorsport und bei allen Strukturbauteilen, bei denen jedes Gramm und jedes Zehntel zählt.
Der Autoklavdruck presst die Lagen gegen die Form: Das Bauteil erhält eine hervorragende Oberfläche und mechanische Eigenschaften, die von Stück zu Stück reproduzierbar sind.
- Struktur- und Semistrukturbauteile
- Sichtcarbon-Oberfläche (Class A)
- Paneele, Verkleidungen, Profile und lange Bauteile
- Klein- und Mittelserien in gleichbleibender Qualität
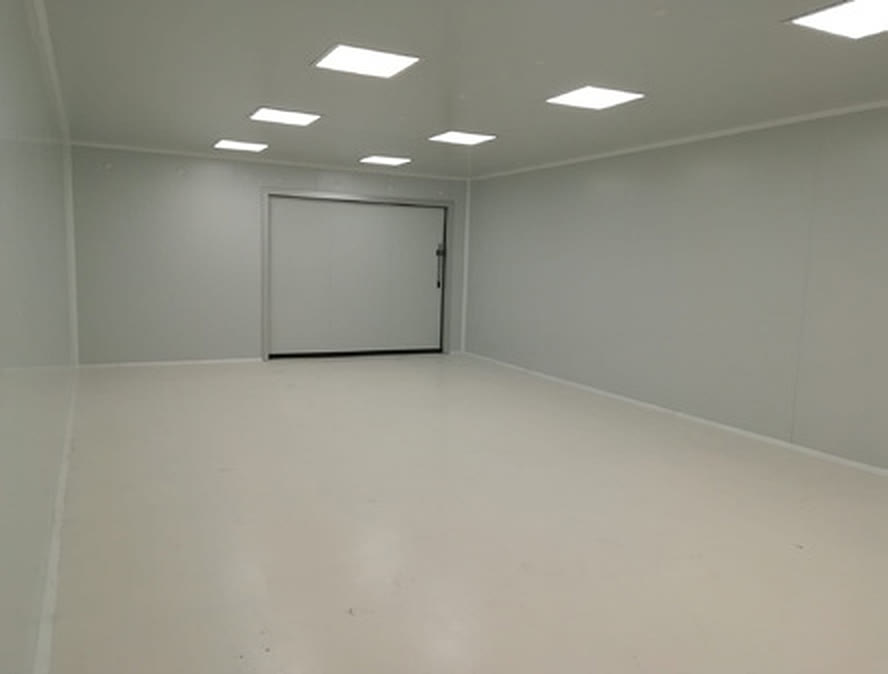
Laminieren im klimatisierten Reinraum.
Wir schneiden und laminieren die Prepregs in einem klimatisierten, staubkontrollierten Reinraum mit 60 m² (207 m³). Die Prepreg-Rollen lagern bis zur Verarbeitung in der Tiefkühltruhe, damit ihre Lagerfähigkeit eingehalten wird.
Im selben Raum stehen unsere Koordinatenmessgeräte: Form und Bauteil werden unter denselben Temperaturbedingungen gemessen, unter denen sie gefertigt werden.
Von der Form bis zum vermessenen Bauteil.
Wir fräsen die Form auf unseren 5-Achs-Bearbeitungszentren (bis 8 × 3 × 2 m), vermessen sie, laminieren, härten im Ofen oder, wenn das Projekt es erfordert, im Autoklav aus, besäumen per Roboter oder CNC und messen das Bauteil vor der Auslieferung erneut mit FARO.
Wenn Sie bereits eine Form haben, laminieren wir auf Ihrer. Und wenn Sie nur die Form oder nur die Aushärtung benötigen, ist auch das möglich: Jede Leistung ist einzeln beauftragbar.
Aushärtekapazitäten.
| Autoklav | Ø 3 m × 8 m Nutzlänge · in Inbetriebnahme, projektbezogen aktiviert |
| Max. Aushärtetemperatur | 200 °C (Ofen) |
| Aushärteofen | 4 × 2 × 1,8 m, bis 200 °C |
| Reinraum | 60 m² · 207 m³, klimatisiert |
| Prepreg-Lagerung | Tiefkühltruhe |
| Formen | Im eigenen Werk gefräst: Tooling Board, Aluminium, Guss, Glasfaser oder Carbonfaser |
| Maßkontrolle | FARO-Messarm, Lasertracker und Koordinatenmessgeräte |
Out-of-Autoclave-Prepreg (OOA)
Prepreg-Qualität mit günstigeren Formen und Zyklen, im Ofen ausgehärtet.
TechnologienHarzinfusion
Große Bauteile mit gutem Faser-Harz-Verhältnis, ohne Prepreg.
TechnologienRTM
Geschlossene Form, zwei Sichtseiten und Wiederholgenauigkeit in Serie.
TechnologienFormen und Vorrichtungen
Formen und Modelle bis 8 × 3 × 2 m, vor der Auslieferung vermessen.
FachartikelMöglichkeiten und Grenzen des Autoklaven
Was in einen Autoklav mit 3 × 8 m passt, wann er sich lohnt und was ihn begrenzt.
Senden Sie uns Ihre Zeichnung oder Ihr 3D-Modell – wir setzen es um.
Wir prüfen Ihr Projekt mit derselben Sorgfalt, mit der Sie es konstruiert haben, und senden Ihnen einen klaren Vorschlag zu Verfahren, Lieferzeit und Preis. Sie haben nur das physische Bauteil? Dann scannen wir es und arbeiten von dort aus weiter.
Was uns Kunden am häufigsten fragen.
Ist Ihr Autoklav in Betrieb?
Er befindet sich in der Inbetriebnahme. Wir aktivieren ihn, wenn ein Projekt es erfordert, und zwar kurzfristig. Bis dahin härten wir Prepregs außerhalb des Autoklavs (OOA) in unserem Ofen mit 4 × 2 × 1,8 m bis 200 °C aus. Erzählen Sie uns von Ihrem Projekt, und wir nennen Ihnen konkrete Termine.
Wie groß darf ein Bauteil für Ihren Autoklav maximal sein?
Der Autoklav hat 3 m Durchmesser und 8 m Nutzlänge. Die tatsächliche Bauteilgröße hängt auch von der Form und der tragenden Vorrichtung ab; senden Sie uns die Zeichnung oder die STEP-Datei, und wir bestätigen Ihnen, ob das Bauteil hineinpasst.
Was ist der Unterschied zwischen Autoklav und Out-of-Autoclave-Prepreg (OOA)?
Der Autoklav ergänzt das Vakuum um Druck und erreicht dadurch weniger Porosität und einen höheren Faseranteil. OOA härtet nur unter Vakuum im Ofen aus und senkt die Kosten für Formen und Zyklen; eine gute Alternative, wenn das Bauteil nicht die maximale Leistungsfähigkeit benötigt.
Fertigen Sie die Form für die Autoklav-Aushärtung?
Ja. Wir fräsen und vermessen sie in unserem Werk. Der Formwerkstoff richtet sich nach Aushärtetemperatur, Stückzahl und Genauigkeit: Tooling Board, Aluminium, Guss oder Faserverbund.
Können Sie Bauteile, die wir selbst laminiert haben, im Autoklav aushärten?
Sprechen Sie uns im Einzelfall an. Wir müssen Material, Härtezyklus und Form kennen, um das Ergebnis garantieren zu können.
Welche Materialien laminieren Sie im Autoklav?
Prepregs aus Carbonfaser, Glasfaser, Kevlar und anderen Faserverbundwerkstoffen, je nach Projektspezifikation.