
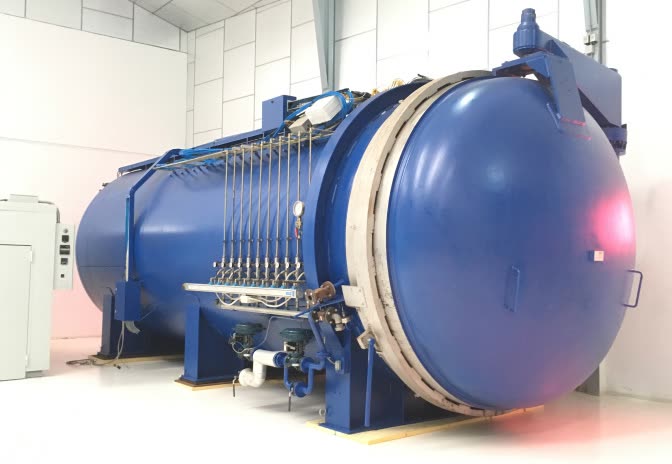
Autoklav-Aushärtung von Carbonbauteilen: Möglichkeiten und Grenzen.
Kurz gesagt: In einen Autoklav wie unseren, mit 3 m Durchmesser und 8 m Nutzlänge, passen sehr große Bauteile. Die eigentliche Grenze setzen jedoch die Form, die tragende Vorrichtung und der Aushärtezyklus des Materials. Wir erklären es Ihnen mit Zahlen. (Unser Autoklav befindet sich in der Inbetriebnahme und wird projektbezogen aktiviert; derzeit härten wir Prepreg außerhalb des Autoklavs im Ofen aus.)
Technikteam von Carbodynamic · Veröffentlicht am
Was ein Autoklav macht und warum er bessere Bauteile liefert
Ein Autoklav ist ein beheizter Druckbehälter. Das Bauteil kommt auf seiner Form laminiert und in einen Vakuumsack eingepackt hinein; dort wird es nach dem vom Harz geforderten Zyklus erwärmt, und von außen wirkt Druck auf den Vakuumsack.
Dieser Druck, der zum Vakuum hinzukommt, verdichtet die Lagen gegen die Form, presst eingeschlossene Luft heraus und reduziert die Porosität. Das Ergebnis ist ein Laminat mit mehr Faser und weniger Harz, steifer und leichter, mit sehr guter Oberflächengüte. Deshalb ist der Autoklav das Referenzverfahren in Luftfahrt und Motorsport.
Größe: was tatsächlich hineinpasst
Meist wird die Kammergröße angegeben: in unserem Fall Ø 3 m × 8 m Nutzlänge. Das Bauteil kommt aber nicht allein hinein, sondern auf einer Form – und die Form häufig auf einem Wagen oder einem Traggestell.
Um zu prüfen, ob Ihr Bauteil passt, müssen Formdicke, Traggestell, Vakuumsack und Verbrauchsmaterialien addiert und der Querschnitt der gesamten Einheit geprüft werden, nicht nur der des Bauteils. Als Faustregel: Lassen Sie rund um die Einheit Platz, damit die Heißluft zirkulieren kann und die Temperatur gleichmäßig ist.
- Lange, schmale Bauteile (Profile, Träger, Rotorblätter): nutzen die 8 m voll aus
- Breite Bauteile: Grenze ist der kreisförmige Querschnitt von 3 m
- Mehrere kleine Bauteile: werden im selben Zyklus gemeinsam ausgehärtet, wenn Material und Zyklus übereinstimmen
Temperatur und Aushärtezyklus
Unser Ofen erreicht 200 °C, genau wie der Autoklav im Betrieb. Das reicht für die allermeisten Epoxid-Prepregs, die üblicherweise zwischen 120 und 180 °C aushärten. Hochtemperaturwerkstoffe (einige Bismaleimid- oder thermoplastische Harze) erfordern andere Verfahren.
Maßgeblich ist der vom Prepreg-Hersteller festgelegte Zyklus: Aufheizrampe, Haltestufen, Druck und Abkühlung. Ein Zyklus kann mehrere Stunden dauern, daher verteilen sich die Kosten jeder Aushärtung besser, wenn Bauteile gebündelt werden.
Wann sich der Autoklav nicht lohnt
Der Autoklav liefert das beste Bauteil, ist aber nicht immer die beste Wahl. Ist das Bauteil nicht strukturell, die Serie klein oder das Budget entscheidend, gibt es sehr gute Alternativen:
- Out-of-Autoclave-Prepreg (OOA): Prepreg-Qualität, Aushärtung nur mit Vakuum im Ofen
- Harzinfusion / Vakuuminfusion: große Bauteile ohne Prepreg und ohne Autoklav
- RTM-Verfahren: geschlossene Form, zwei Sichtseiten und gute Wiederholgenauigkeit
| Verfahren | Laminatqualität | Formkosten | Größe |
|---|---|---|---|
| Prepreg + Autoklav | Maximal | Hoch (muss Druck und Temperatur standhalten) | Begrenzt durch die Kammer (Ø 3 × 8 m) |
| Prepreg OOA | Sehr hoch | Mittel | Begrenzt durch den Ofen (4 × 2 × 1,8 m) |
| Infusion | Hoch | Niedrig–mittel | Sehr groß |
| RTM | Hoch und reproduzierbar | Hoch (geschlossene Form) | Mittel |
Prepreg und Autoklav
Autoklav 3 × 8 m in Inbetriebnahme, projektbezogen verfügbar; derzeit härten wir Prepreg im Ofen aus.
TechnologienOut-of-Autoclave-Prepreg (OOA)
Prepreg-Qualität mit günstigeren Formen und Zyklen, im Ofen ausgehärtet.
TechnologienFormen und Vorrichtungen
Formen und Modelle bis 8 × 3 × 2 m, vor der Auslieferung vermessen.
FachartikelPrepreg, Infusion oder RTM
Praxisvergleich zur Verfahrenswahl nach Bauteil, Serie und Budget.
Senden Sie uns Ihre Zeichnung oder Ihr 3D-Modell – wir setzen es um.
Wir prüfen Ihr Projekt mit derselben Sorgfalt, mit der Sie es konstruiert haben, und senden Ihnen einen klaren Vorschlag zu Verfahren, Lieferzeit und Preis. Sie haben nur das physische Bauteil? Dann scannen wir es und arbeiten von dort aus weiter.
Was uns Kunden am häufigsten fragen.
Welche maximale Bauteilgröße lässt sich in Ihrem Autoklav aushärten?
Die Nutzkammer misst 3 m im Durchmesser und 8 m in der Länge. Der Autoklav befindet sich in der Inbetriebnahme, und wir aktivieren ihn, wenn ein Projekt es erfordert; anhand der Zeichnung oder der STEP-Datei bestätigen wir Ihnen Größe und Termin.
Welche Temperatur erreicht er?
Bis 200 °C, genau wie unser Ofen mit 4 × 2 × 1,8 m, in dem wir derzeit Prepreg außerhalb des Autoklavs aushärten.
Ist der Autoklav immer besser?
Er liefert die beste Laminatqualität, doch für nicht strukturelle Bauteile oder Kleinserien können OOA-Prepreg, Infusion oder RTM wirtschaftlicher sein.
Fertigen Sie auch die Autoklavform?
Ja. Wir fräsen und vermessen sie in unserem Werk, aus dem passenden Material für Temperatur und Druck des Zyklus.